Jaki prąd do elektrody 3,2 mm ustawić podczas spawania?
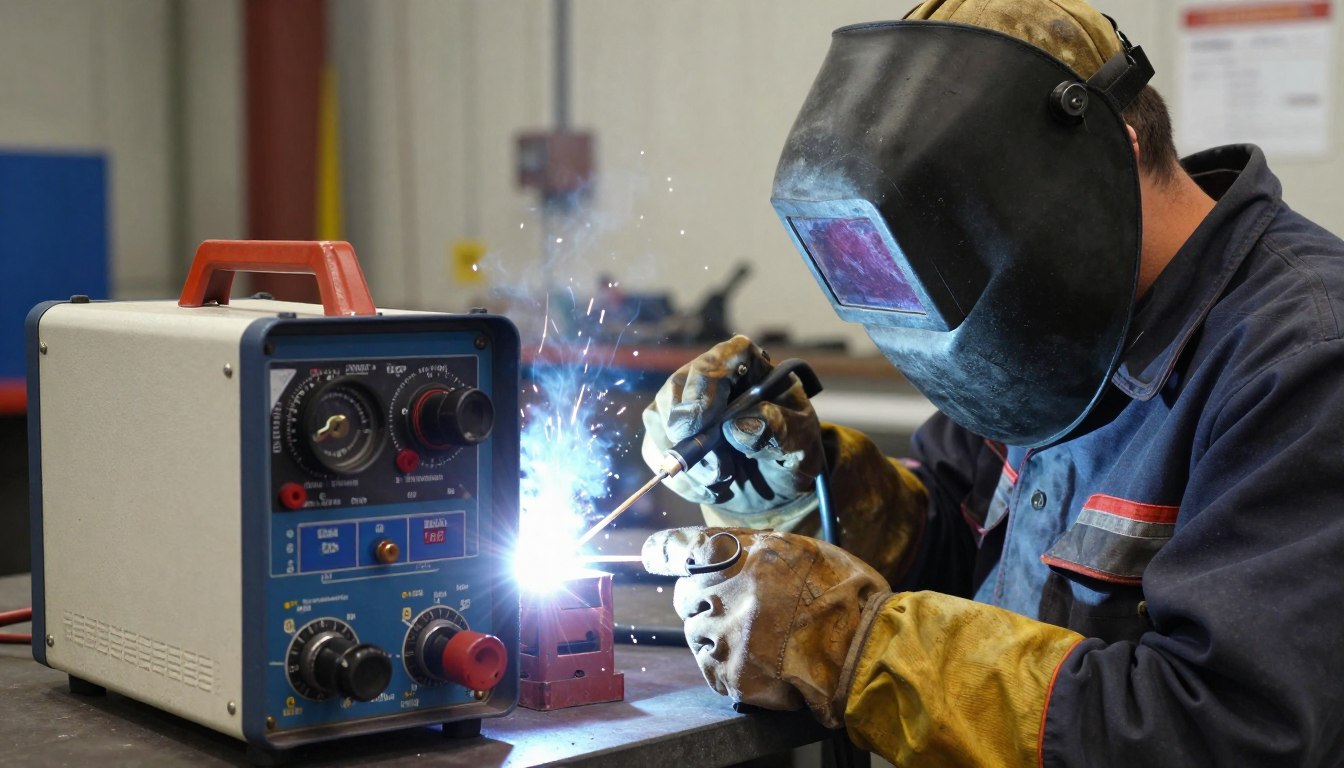
Dobór amperażu ma duży wpływ na jakość spoiny i stabilność łuku. Wpływa też na wygodę pracy. Pytanie „Jaki prąd do elektrody 3, 2” nie ma jednej odpowiedzi dla każdego zadania.
W praktyce ważna jest nie tylko średnica elektrody. Trzeba uwzględnić jej rodzaj i gatunek stali. Liczy się także grubość materiału, pozycja spawania i biegunowość urządzenia.
Ważna jest też długość łuku i tempo prowadzenia elektrody.
Elektroda 3,2 mm powinna pracować w zakresie podanym przez producenta. Zbyt niski prąd utrudnia zajarzenie i przykleja elektrodę.
Zbyt wysoki amperaż przegrzewa materiał, zwiększa odpryski i może osłabić spoinę.
W dalszej części opisano praktyczne zakresy ustawień oraz oznaki, które pomagają znaleźć dobry prąd do elektrody.
Dzięki temu łatwo dopasować parametry do materiału i warunków pracy.
Jaki prąd do elektrody 3,2 — podstawowy zakres amperażu
Elektroda o średnicy 3,2 mm wymaga ustawienia prądu w zakresie od 90 do 140 A. Dokładna wartość zależy od rodzaju elektrody i grubości stali. Ważna jest także pozycja spawania.
Najlepszym punktem wyjścia są zalecenia producenta podane na opakowaniu.
Zalecany prąd spawania dla elektrody 3,2 mm
Elektrody rutylowe działają prawidłowo przy prądzie od 90 do 130 A. Elektrody zasadowe zwykle wymagają prądu od 100 do 140 A.
Przy cienkich elementach warto zacząć od dolnej granicy amperażu. Potem stopniowo można ją zwiększać.
Za niski prąd ogranicza przetop i utrudnia prowadzenie łuku. Elektroda może się też przyklejać do materiału.
Zbyt wysoki prąd zwiększa rozprysk i ryzyko podtopień. Może też powodować przegrzanie stali.
Najlepszy prąd do spawania dobiera się na podstawie zachowania łuku i wyglądu spoiny.
Elektroda 3,2 amp a stabilność łuku
Stabilny łuk wydaje równy, spokojny dźwięk. Elektroda powinna przesuwać się płynnie, bez częstego gaszenia i przyklejania.
Jeśli łuk jest zbyt krótki, można lekko zwiększyć prąd. Pomaga też poprawić technikę prowadzenia elektrody.
Prąd spawalniczy elektrody 3,2 mm zależy od powłoki elektrody i warunków pracy. Przed rozpoczęciem spawania warto wykonać próbę na kawałku podobnej stali.
Jak dobrać prąd spawania do rodzaju elektrody
Rodzaj otuliny wpływa na zapłon łuku, jego stabilność oraz ilość powstającego żużla. Przy wyborze ustawień warto uwzględnić typ elektrody oraz pozycję spawania. Sama średnica 3,2 mm nie wystarcza do prawidłowego doboru parametrów.
Różnice między elektrodami rutylowymi, zasadowymi i celulozowymi
Elektrody rutylowe łatwo się zapalają i prowadzą stabilny łuk. Dobrze sprawdzają się podczas prac warsztatowych oraz napraw stali konstrukcyjnej. Tworzą żużel, który zwykle można łatwo usunąć.
Elektrody zasadowe zapewniają wysoką jakość spoiny i dobrą odporność połączenia. Wymagają suchej otuliny oraz pewnego prowadzenia łuku. Wilgoć może pogorszyć jakość spawu.
Elektrody celulozowe mają intensywny łuk i mniejszą ilość żużla. Wymagają wprawy oraz właściwej techniki prowadzenia. Ważna jest szybka reakcja na zmiany długości łuku.
Informacje producenta na opakowaniu elektrody
Na opakowaniu należy sprawdzić zalecany zakres natężenia, rodzaj prądu oraz biegunowość. Producent podaje te dane dla danego składu otuliny i rdzenia. Mają one pierwszeństwo przed ogólnymi tabelami.
- odczytaj zakres amperażu dla elektrody 3,2 mm,
- sprawdź oznaczenie prądu stałego lub przemiennego,
- ustal właściwą biegunowość uchwytu i zacisku masowego,
- uwzględnij pozycję spawania wskazaną na opakowaniu.
Tak przeprowadzona regulacja prądu spawania ułatwia stabilne zajarzenie i zmniejsza ryzyko przepaleń. Zacznij od wartości ze specyfikacji, a korektę wykonaj na krótkim odcinku próbnym.
Wpływ grubości materiału na prąd spawalniczy elektrody 3,2
Grubość stali wpływa na ilość ciepła potrzebnego do właściwego przetopu. Cienki element wymaga ostrożnego ustawienia prądu.
Grubszy materiał potrzebuje większej energii i często kilku warstw spoiny.
Dobór amperażu do cienkich elementów stalowych
Przy cienkich elementach warto zacząć pracę z zakresem 90–105 A. Takie ustawienie ogranicza ryzyko przepalenia blachy.
Łuk trzeba prowadzić płynnie, bez zatrzymywania w jednym miejscu. Regulacja prądu spawania zależy od grubości blachy, elektrody i pozycji spawania.
Przy bardzo cienkiej stali elektroda 3,2 mm może przekazywać zbyt dużo ciepła. Lepiej wybrać wtedy elektrodę o mniejszej średnicy.
Spawanie grubych elementów elektrodą 3,2 mm
Grube elementy stalowe czasem wymagają ustawienia na poziomie 110–140 A. Przed spawaniem należy oczyścić krawędzie i przygotować odpowiedni rowek.
To ułatwia uzyskanie głębszego przetopu. Przy większej grubości materiału stosuje się kilka ściegów. Każdy ścieg powinien równomiernie wypełniać spoinę.
Prąd spawalniczy elektrody 3,2 trzeba dopasować do szerokości rowka i tempa prowadzenia elektrody. Podczas pracy należy obserwować jeziorko spawalnicze.
Gdy przetop jest zbyt płytki, regulacja prądu spawania może wymagać stopniowego zwiększenia amperażu.
Regulacja prądu spawania w praktyce
Regulację zacznij od środka zakresu podanego przez producenta elektrody. To ułatwia ocenę pracy łuku. Zapobiega też nadmiernemu rozpryskowi.
Wykonaj próbny ścieg na kawałku stali o podobnej grubości. Sprawdź zapłon, dźwięk łuku i szerokość spoiny. Zwróć uwagę także na ilość odprysków.
Stabilny łuk pracuje równo i nie gaśnie często.
Jeśli trzeba zmienić parametry, rób to małymi krokami. Najczęściej wystarcza korekta o 5–10 A. Po każdej zmianie powtórz próbny ścieg i oceń go.
- sprawdź przewody spawalnicze,
- oczyść zacisk masowy,
- skontroluj uchwyt elektrody,
- upewnij się, że zasilanie urządzenia jest stabilne.
Osoby zastanawiające się, jak dobrać prąd spawania, nie powinny polegać na samym wyświetlaczu.
W spawarkach inwertorowych wskazana wartość może różnić się od rzeczywistego prądu.
Zachowanie łuku często daje lepszą i bardziej wiarygodną ocenę parametrów spawania.
Najbardziej odpowiedni prąd spawania a pozycja spawania
Pozycja wykonywania spoiny wpływa na zachowanie jeziorka spawalniczego. Wpływa też na komfort prowadzenia elektrody. Ryzyko spływania ciekłego metalu również zależy od pozycji.
Parametry ustawione dla pozycji podolnej nie zawsze sprawdzą się przy pracy pionowej lub sufitowej.
Spawanie w pozycji podolnej
W pozycji podolnej można zwykle zastosować wyższy prąd. Jeziorko spawalnicze pozostaje stabilne. Ciekły metal łatwiej utrzymać w miejscu.
Przy elektrodzie 3,2 mm warto rozpocząć od zakresu podanego na opakowaniu.
Podczas pracy obserwuj szerokość spoiny, odgłos łuku i ilość odprysków. Zbyt wysoki amperaż może nadmiernie rozgrzać materiał. Prawidłowe spawanie elektrodą 3 powinno zapewniać równy ścieg oraz spokojne topienie końcówki elektrody.
Spawanie pionowe i sufitowe
Przy spawaniu pionowym i sufitowym prąd często zmniejsza się o około 10–20% względem ustawienia dla pozycji podolnej. Niższa wartość ogranicza spływanie metalu. Ułatwia to kontrolę jeziorka.
Używaj krótszego łuku oraz mniejszych wychyleń elektrody. Prowadź krótsze odcinki spoiny. Rób przerwy na kontrolę ściegu.
Najbardziej odpowiedni prąd spawania zależy od rodzaju elektrody, grubości stali oraz kształtu złącza. Zakres z instrukcji producenta traktuj jako punkt wyjścia.
Jak rozpoznać dobry prąd do elektrody 3,2 mm
Dobry prąd do elektrody zapewnia łatwe zajarzenie i ponowne zapalenie łuku. Elektroda topi się równo, a spoina ma stałą szerokość. Warto obserwować łuk, ilość rozprysku oraz sposób układania lica.
Ustawienie opisane jako elektroda 3, 2 amp nie jest sztywną regułą. Właściwy amperaż zależy od rodzaju elektrody, grubości stali i pozycji spawania.
Objawy zbyt niskiego prądu
Przy zbyt małym amperażu łuk często gaśnie i trudno go zapalić ponownie. Elektroda może przyklejać się do materiału. Spoina bywa wypukła, wąska i słabo wtopiona.
- nierówne topienie otuliny,
- niestabilny łuk,
- duża ilość żużla na licu spoiny.
Podniesienie prądu o niewielką wartość ułatwia prowadzenie elektrody. Zmiana musi być stopniowa, bez gwałtownego zwiększania ustawienia.
Objawy zbyt wysokiego prądu
Zbyt wysoki prąd powoduje intensywny rozprysk i mocne nagrzewanie elementu. Na krawędziach pojawić się mogą podtopienia. Spoina staje się zbyt płaska, a łuk pracuje agresywnie i brzmi ostro.
Po ostygnięciu sprawdź kształt lica, ciągłość połączenia, pory oraz łatwość usuwania żużla. Sam kolor rozgrzanej stali nie wystarcza do oceny jakości.
Prąd spawania elektrodą 3,2 przy różnych rodzajach stali
Rodzaj stali wpływa na wybór elektrody, amperażu oraz techniki prowadzenia łuku. Przed rozpoczęciem pracy warto sprawdzić oznaczenie materiału. Należy też zapoznać się z kartą techniczną elektrody. Parametry trzeba dopasować do grubości elementu i pozycji spawania.
Spawanie stali konstrukcyjnej
Prąd spawania elektrodą 3,2 dla stali konstrukcyjnej zwykle wynosi od 90 do 130 A. Wartość prądu zależy od rodzaju elektrody i grubości materiału.
Pozycja spawania także wpływa na dobór prądu. W pozycji podolnej zazwyczaj stosuje się wyższy prąd.
Elektrody rutylowe sprawdzają się przy prostych naprawach i lekkich konstrukcjach. Elektrody zasadowe wymagają starannego przygotowania, lecz dają spoiny o dużej wytrzymałości. Stabilny łuk i równomierne prowadzenie zmniejszają ryzyko podtopień.
Spawanie stali nierdzewnej
Do stali nierdzewnej używa się elektrody odpowiedniej do konkretnego gatunku materiału. Należy kontrolować dopływ ciepła podczas spawania elektrodą 3. Zbyt wysoka temperatura obniża odporność na korozję i zwiększa odkształcenia.
Prąd najlepiej ustawić zgodnie z kartą techniczną elektrody, często w dolnej części zalecanego zakresu. Po spawaniu trzeba dokładnie usunąć żużel. Narzędzia do nierdzewki muszą być czyste i wolne od cząstek stali czarnej.
Znaczenie biegunowości dla ustawienia amperażu
Biegunowość wpływa na rozkład ciepła między elektrodą a spawanym materiałem. Zmienia też głębokość przetopu, wygląd lica oraz stabilność łuku.
Z tego powodu prąd spawalniczy elektrody 3 powinien być ustawiony razem z właściwym podłączeniem przewodów.
Przy prądzie stałym elektroda może być podłączona do bieguna dodatniego albo ujemnego. Wybór zależy od rodzaju elektrody i zaleceń producenta.
Niektóre wyroby dopuszczają pracę z prądem przemiennym.
- Biegun dodatni często zwiększa ilość ciepła w elektrodzie.
- Biegun ujemny może ograniczyć nagrzewanie elektrody i zmienić przetop.
- Prąd przemienny wymaga elektrody oznaczonej jako odpowiednia do tego trybu.
Nieprawidłowa biegunowość może powodować trudne zajarzenie i niestabilny łuk.
To prowadzi do większego rozprysku oraz nierównego lica lub słabego wtopienia spoiny.
Wiedza o doborze prądu spawania powinna obejmować kontrolę biegunów.
Przed rozpoczęciem pracy sprawdź oznaczenia na opakowaniu. Podłącz przewód masowy i przewód elektrodowy do właściwych gniazd spawarki.
Taka kontrola pomaga uzyskać równy łuk przy wybranym amperażu.
Prąd spawania precyzyjnego i jakość wykonywanej spoiny
Jakość spoiny zależy od amperażu, długości łuku oraz tempa pracy. Prąd spawania precyzyjnego powinien tworzyć stabilne jeziorko ciekłego metalu.
Łuk musi być krótki i równy, aby ograniczyć rozprysk oraz ryzyko powstawania porów.
Dobór amperażu do długości łuku
Przy długim łuku spoina staje się szersza, a wtopienie mniej pewne. Rośnie też ilość odprysków.
Zbyt krótki łuk może przyklejać elektrodę do materiału i utrudniać jej płynne prowadzenie.
Najbardziej odpowiedni prąd spawania pozwala utrzymać łuk bez częstego odrywania elektrody. Warto zacząć od ustawienia zalecanego przez producenta.
Później można go skorygować na próbnym odcinku metalu.
Prędkość prowadzenia elektrody
Elektrodę należy przesuwać spokojnie i w powtarzalny sposób. Zbyt szybki ruch tworzy wąską spoinę o słabym wtopieniu. Zbyt wolne prowadzenie nadmiernie nagrzewa materiał i powoduje gromadzenie metalu.
Tempo pracy trzeba dopasować do wielkości jeziorka oraz wymaganej szerokości spoiny.
Przerwy między ściegami powinny być krótkie i kontrolowane. Taki rytm ułatwia uzyskanie równej powierzchni oraz właściwego kształtu połączenia.
Najczęstsze błędy przy ustawianiu prądu dla elektrody 3,2 mm
Ustawienie prądu wymaga uwzględnienia kilku ważnych czynników. Należy wziąć pod uwagę typ otuliny, gatunek stali oraz grubość elementu. Istotna jest także pozycja spawania.
Nie ma jednej wartości prądu odpowiedniej dla każdego zadania.
Kierowanie się wyłącznie średnicą elektrody
Średnica 3,2 mm nie definiuje wszystkich parametrów pracy. Na opakowaniu elektrody jest podany zakres amperażu.
Warto przestrzegać zaleceń producenta dotyczących elektrod rutylowych, zasadowych lub celulozowych.
Nie wolno pomijać stanu materiału i elektrody. Zawilgocona otulina może utrudniać zapłon i pogorszyć wygląd spoiny.
Przed spawaniem dobrze jest wykonać próbny ścieg na podobnym kawałku stali.
Brak korekty parametrów podczas pracy
Długa spoina wymaga czasem zmiany ustawień prądu. Na łuk wpływają temperatura elementu, zmiana pozycji i sposób prowadzenia elektrody.
Regulacja prądu powinna dostosowywać się do tych warunków.
Jeśli łuk gaśnie, trzeba trochę zwiększyć amperaż. Przy nadmiernym wtopieniu lepiej go zmniejszyć.
Warto zapisywać sprawdzone ustawienia dla konkretnego rodzaju stali i złączy.
Bezpieczne spawanie elektrodą 3,2 mm
Bezpieczeństwo podczas pracy zależy od ochrony osobistej, stanu urządzenia i porządku na stanowisku.
Przed rozpoczęciem sprawdź, czy wybrany dobry prąd do elektrody pasuje do materiału oraz zaleceń producenta.
Ochrona osobista podczas spawania
Przyłbica spawalnicza musi mieć odpowiedni stopień zaciemnienia.
Chroni wzrok przed łukiem, iskrami i szkodliwym promieniowaniem.
Podczas pracy noś rękawice spawalnicze, odzież trudnopalną oraz pełne obuwie ochronne.
- Zakryj skórę i nie używaj ubrań z łatwopalnych tkanin.
- Stosuj ochronę słuchu przy pracy z hałasem.
- Zapewnij skuteczną wentylację lub odciąg miejscowy.
Właściwa ochrona jest ważna, czy wykonujesz krótkie spawanie elektrodą, czy długą spoinę konstrukcyjną.
Przygotowanie stanowiska i urządzenia
Usuń z otoczenia papier, rozpuszczalniki, paliwa i inne materiały łatwopalne.
Zabezpiecz miejsce przed osobami postronnymi, iskrami oraz odpryskami.
Przed uruchomieniem spawarki obejrzyj przewody, uchwyt elektrody, zacisk masowy i izolację.
Uszkodzone elementy wymień przed pracą.
Zacisk zamocuj na czystej, metalowej powierzchni.
Nie spawaj zbiorników ani elementów, które mogły zawierać paliwo, gaz lub środki chemiczne.
Takie części wymagają profesjonalnego oczyszczenia i potwierdzenia bezpieczeństwa.
Tabela ustawień prądu dla elektrody 3,2 mm
Orientacyjne ustawienia dla elektrody 3,2 mm można ująć w prostym zestawieniu: otulina rutylowa — 90–130 A w pozycji podolnej; otulina zasadowa — 100–140 A w pozycji podolnej.
Przy spawaniu pionowym lub sufitowym warto zmniejszyć prąd, zwykle o około 10–20 A.
Dokładna wartość zależy także od grubości materiału i rodzaju stali.
Jeśli pojawia się pytanie: jaki prąd do elektrody 3, 2 wybrać, najlepiej rozpocząć od dolnej albo środkowej wartości zakresu.
Następnie należy wykonać próbę na podobnym elemencie.
Stabilny łuk, równomierne wtopienie i gładka spoina wskazują na właściwe ustawienie.
Podane wartości nie są uniwersalne dla każdej elektrody.
Ostateczny elektroda 3, 2 amp należy dobrać według oznaczeń na opakowaniu, biegunowości oraz pozycji spawania.
Korekty wprowadza się stopniowo, obserwując zachowanie łuku i ilość odprysków.
W pracach wymagających dokładnej kontroli szczególne znaczenie ma prąd spawania precyzyjnego.
Zbyt niski amperaż utrudnia zajarzenie i pogarsza wtopienie, a zbyt wysoki może przegrzewać materiał.
Tabela daje dobry punkt wyjścia, lecz praktyczna próba pozostaje najpewniejszym sposobem ustawienia parametrów.